Производство звездочек для цепных передач по ГОСТ и чертежам
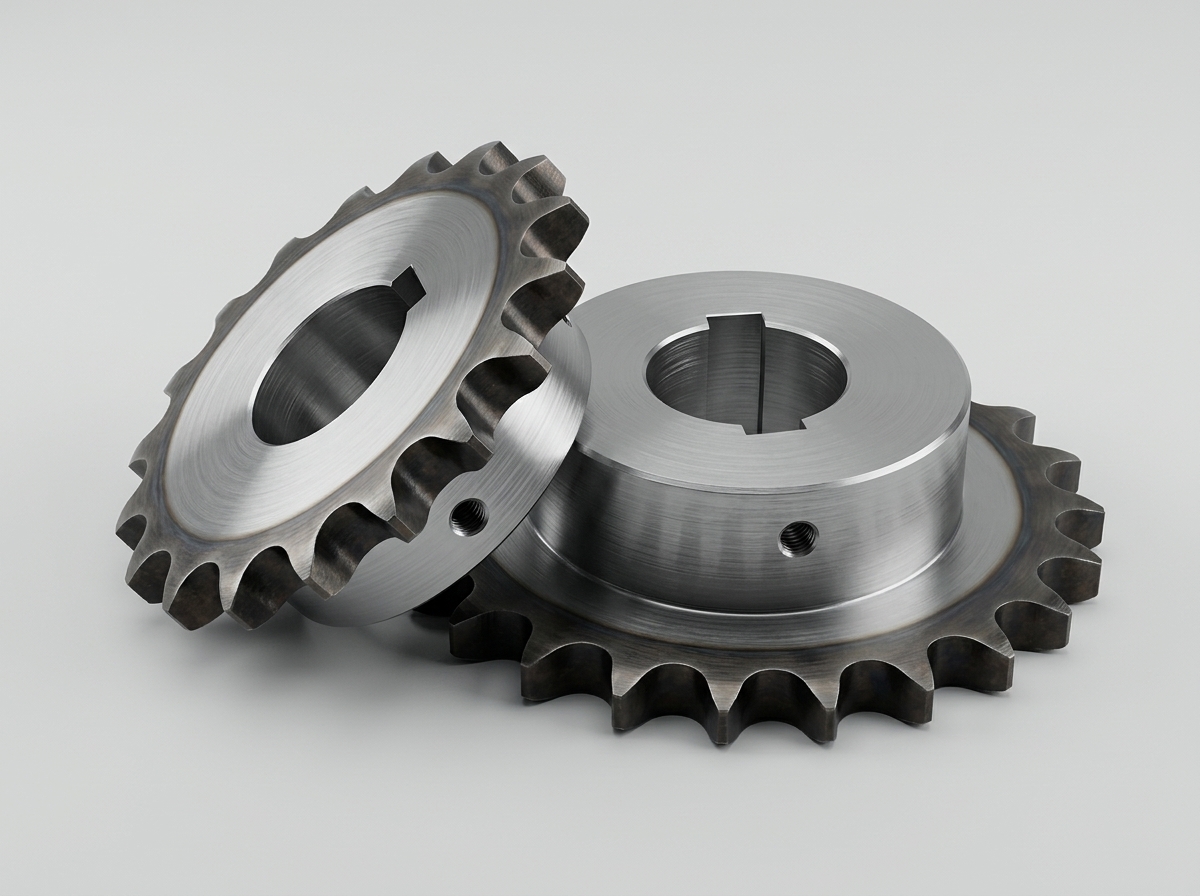
Завод «Металл Строй» осуществляет серийное и единичное изготовление приводных звездочек для роликовых, втулочных и тяговых круглозвенных цепей. Нарезка профиля зубьев ведется на зубофрезерных и токарно-фрезерных центрах с ЧПУ в строгом соответствии с профилями венца по ГОСТ 591-69, что гарантирует точное сопряжение с цепью, плавный ход передачи и снижение динамических нагрузок на привод.
Рядность и шаг
Однорядные, двухрядные и трехрядные модификации под приводные роликовые цепи с шагом от 12.7 до 50.8 мм, а также специальные звездочки под нестандартный шаг цепей импортного стандарта (ANSI, DIN / ISO).
Марки сталей
Качественные углеродистые и легированные стали 45, 40Х, 30ХГСА, 20ХН3А и 18ХГТ. Металлопрокат и поковки проходят входной спектральный анализ и сплошной УЗК-контроль на отсутствие дефектов.
Закалка венца ТВЧ
Высокочастотная индукционная закалка рабочих поверхностей впадин и зубьев до твердости 45–50 HRC на глубину 2–4 мм при сохранении вязкой сердцевины, что предотвращает растрескивание ступицы.
Технические характеристики и возможности изготовления
| Технический параметр | Значение / Диапазон | Нормативный документ / Детализация |
|---|---|---|
| Шаг цепи (t) | от 12.7 до 50.8 мм | ГОСТ 13568-97 (цепи ПР, 2ПР, 3ПР: 12.7; 15.875; 19.05; 25.4; 31.75; 38.1; 44.45; 50.8 мм) |
| Количество зубьев (z) | от 8 до 125 | Профилирование зубьев методом обкатки червячной фрезой или дисковой фрезой на ЧПУ |
| Рядность передачи | 1-, 2-, 3-рядные и многорядные | Монолитные блоки зубчатых венцов или сборные конструкции со ступицей |
| Конструктивное исполнение | Тип А (дисковые), Тип В (с односторонней ступицей), Тип С (с двусторонней ступицей) | Возможно изготовление разъемных звездочек (из двух половин) для монтажа без снятия вала |
| Посадочные отверстия | Цилиндрические, конические, шлицевые | Шпоночные пазы по ГОСТ 23360-78 (DIN 6885) или посадка под конические втулки Taper Bush |
| Точность изготовления | По квалитетам IT6 – IT7 | Биение венца и посадки не более 0.02 мм, точность мехобработки до 0.01 мм |
| Твердость зубьев | 45 ... 50 HRC | Индукционная закалка ТВЧ контактных рабочих зон зацепления |
Этапы технологического контроля
- 01
Входной контроль металла:Проверка сертификатов, химического состава поковок и сортового проката методами экспресс-спектрометрии и УЗК-дефектоскопии.
- 02
Токарная и фрезерная обработка:Точение заготовки на станках с ЧПУ, проточка посадочного отверстия, расточка канавок и формирование шпоночного паза.
- 03
Зубонарезка венца:Формирование профиля зубьев по ГОСТ 591-69 с контролем шага зацепления и делительного диаметра.
- 04
Термоупрочнение и паспортизация:Закалка зубьев ТВЧ с замером твердости по Роквеллу/Бринеллю, консервационная смазка и выдача паспорта изделия ОТК завода.
Изготовление нестандартных звездочек по чертежам и образцам
Конструкторский отдел завода выполняет реверс-инжиниринг звездочек для импортных конвейерных систем, приводов сельхозтехники и промышленного оборудования. При отсутствии чертежа снимем точные геометрические параметры с изношенной детали, рассчитаем шаг цепи, угол зацепления и изготовим требуемую деталь из износостойкой легированной стали с гарантией завода 24 месяца.