Производство крановых зубчатых муфт МЗ и МЗП по ГОСТ 5006-94
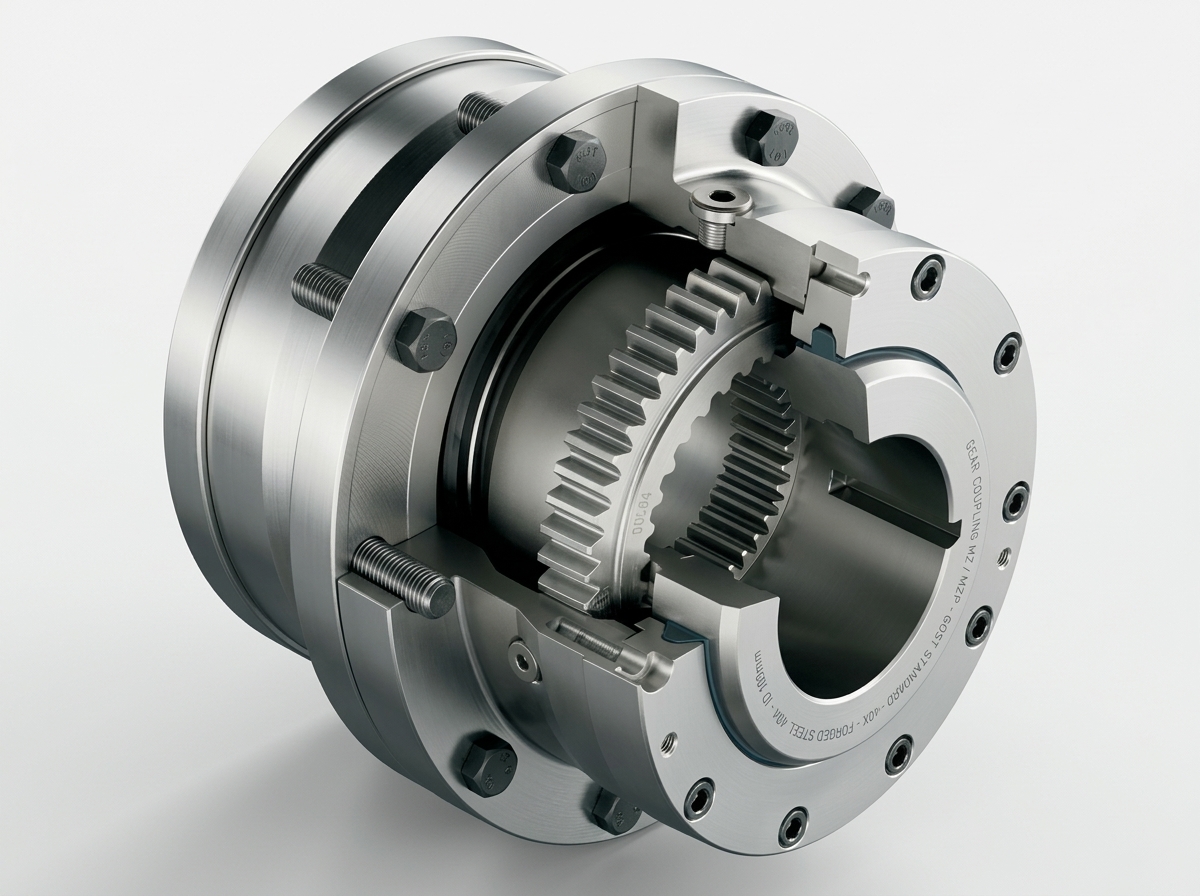
Завод «Металл Строй» проектирует и изготавливает компенсационные зубчатые муфты серий МЗ и МЗП для соединения соосных горизонтальных валов приводов подъемно-транспортного оборудования, прокатных станов и редукторов тяжелого машиностроения. Муфты обеспечивают надежную передачу высокого крутящего момента от 1 000 до 63 000 Н·м и компенсируют угловые, радиальные и осевые смещения соединяемых валов.
Конструктивные исполнения
Исполнение МЗ — двухкарданная муфта из двух зубчатых обойм и двух втулок; исполнение МЗП — однокарданная муфта с промежуточным валом для приводов с увеличенным межцентровым расстоянием.
Конструкционные стали 40Х и 45
Втулки и зубчатые обоймы производятся из кованых заготовок и сортового проката сталей 40Х и 45 с обязательным входным 100% УЗК-контролем сплошности металла.
Бочкообразный зуб с закалкой ТВЧ
Нарезка зубьев с бочкообразным профилем рабочей поверхности снижает концентрацию кромочных напряжений. Закалка ТВЧ до 45–50 HRC гарантирует ресурс работы муфты не менее 5 лет.
Технические характеристики и размерный ряд муфт МЗ и МЗП
| Типоразмер муфты | Номинальный крутящий момент (Тном) | Диаметр расточки втулок (d) | Модуль зацепления (m) | Частота вращения (n макс) |
|---|---|---|---|---|
| МЗ-1 / МЗП-1 | 1 000 Н·м | 40 – 50 мм | m 2.5 | 4 000 об/мин |
| МЗ-2 / МЗП-2 | 1 600 Н·м | 45 – 55 мм | m 2.5 | 3 800 об/мин |
| МЗ-3 / МЗП-3 | 2 500 Н·м | 50 – 65 мм | m 3.0 | 3 600 об/мин |
| МЗ-4 / МЗП-4 | 4 000 Н·м | 60 – 75 мм | m 3.5 | 3 200 об/мин |
| МЗ-5 / МЗП-5 | 6 300 Н·м | 70 – 90 мм | m 4.0 | 2 800 об/мин |
| МЗ-6 / МЗП-6 | 10 000 Н·м | 80 – 105 мм | m 4.5 | 2 500 об/мин |
| МЗ-7 / МЗП-7 | 16 000 Н·м | 95 – 125 мм | m 5.0 | 2 200 об/мин |
| МЗ-8 / МЗП-8 | 25 000 Н·м | 110 – 145 мм | m 6.0 | 1 900 об/мин |
| МЗ-9 – МЗ-15 | до 63 000 Н·м | до 260 мм | m 8.0 – m 16.0 | до 1 500 об/мин |
Технологический цикл производства и контроль ОТК
- 01
Входной контроль и УЗК-сканирование:Спектральный анализ химического состава легированной стали 40Х и сплошной УЗК поковок обойм и втулок на отсутствие раковин.
- 02
Токарная ЧПУ обработка заготовок:Расточка посадочных отверстий под валы (цилиндрические по ГОСТ 12080-66 или конические по ГОСТ 12081-72) и проточка канавок под уплотнительные манжеты.
- 03
Зубонарезание и зубодолбление венцов:Формирование внешних бочкообразных зубьев на втулках методом обкатки и долбление внутреннего зубчатого венца на обоймах с высокой точностью сопряжения.
- 04
Индукционная закалка ТВЧ и сборка:Закалка зубчатых венцов токами высокой частоты, контрольная сборка комплекта с фланцевыми призонными болтами класса прочности 8.8/10.9 и опрессовка смазкой.
Поставка отдельных элементов и расточка под размеры заказчика
Завод поставляет как готовые муфты в сборе с комплектом крепежа и сальников, так и отдельные запасные части: зубчатые обоймы, зубчатые втулки, фланцевые полумуфты и промежуточные валы. По чертежам или образцу вала заказчика выполним расточку отверстий под нестандартный диаметр с долблением шпоночных или шлицевых пазов в допуск.