Производство крановых колес в сборе с валом и буксами по ГОСТ 28648-90
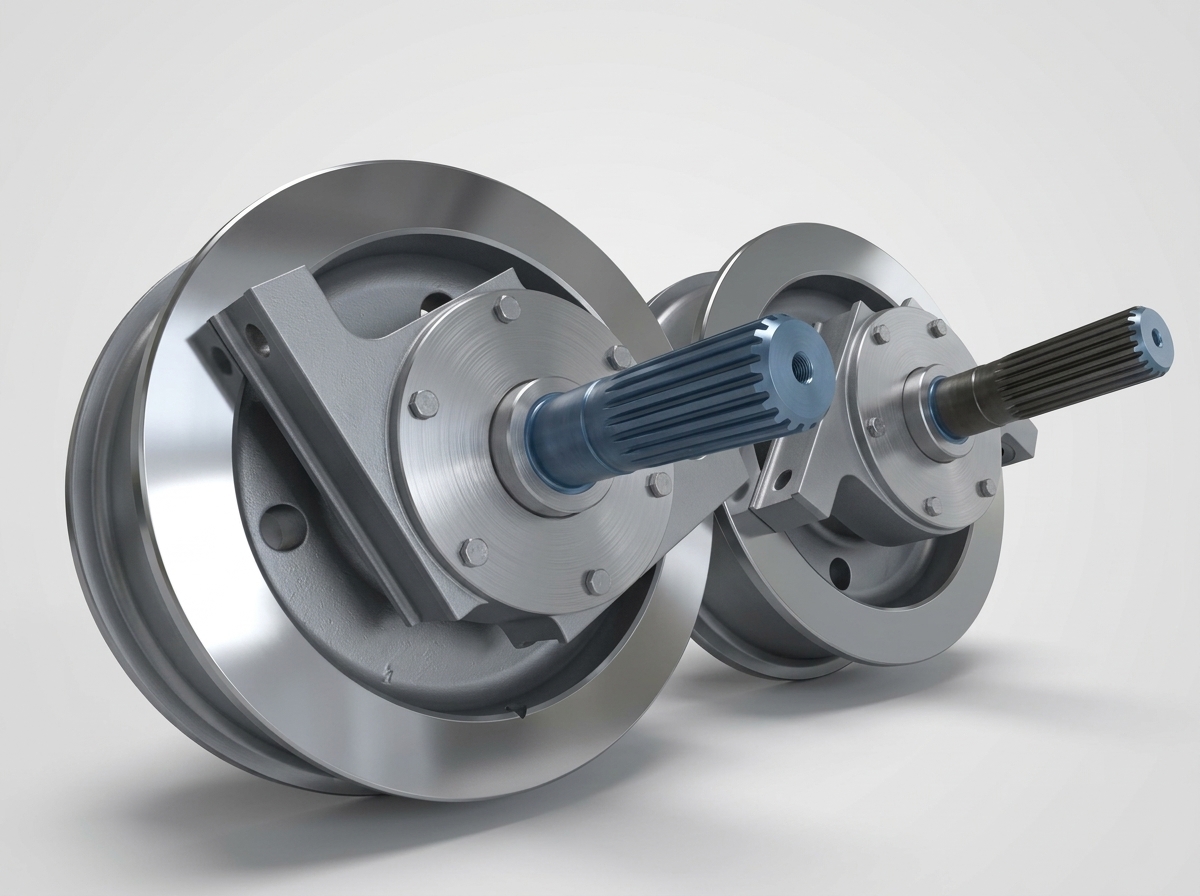
Завод «Металл Строй» производит готовые к монтажу крановые колесные установки (приводные и холостые) для механизмов передвижения мостовых, козловых, портальных и башенных кранов. Узел поставляется в собранном виде: отбалансированное колесо К2Р или К1Р, механически обработанный приводной или холостой вал, угловые буксы с установленными сферическими роликоподшипниками, регулировочными крышками и консистентной смазкой.
Типы установок
Приводные установки (с зубчатым венцом или удлиненным концом вала под навесной редуктор) и ведомые (холостые) колесные блоки для равномерного распределения крановых нагрузок.
Кованая сталь с УЗК
Тело колеса изготавливается из кованой стали 65Г или 40Х (поковки групп IV–V по ГОСТ 8479-70). Валы вытачиваются из термически улучшенного сортового проката стали 40Х или 45.
Сорбитизация ТВЧ
Индукционная закалка рабочих поверхностей качения и реборд до твердости 320–380 HB на глубину до 20–30 мм без хрупкости сердцевины, исключающая сколы реборд при осевых перекосах.
Технические параметры колесных установок
| Технический параметр | Значение / Характеристика | Стандарт / Примечание |
|---|---|---|
| Диаметр поверхности катания (D) | от 200 до 1 000 мм | ГОСТ 28648-90 (основные диаметры: 250, 320, 400, 500, 630, 710, 800, 900, 1000 мм) |
| Конструкция обода | Двухребордные (К2Р), одноребордные (К1Р) | Цилиндрическая или коническая поверхность качения |
| Материал колеса | Штампованная/кованая сталь 65Г, 40Х | 100% сплошной ультразвуковой контроль (УЗК) на отсутствие внутренних дефектов |
| Материал вала | Конструкционная легированная сталь 40Х, 45 | Объемное термическое улучшение до 240–280 HB, шлифовка шеек под посадку подшипников |
| Тип буксовых узлов | Угловые крановые буксы (по чертежам ВНИИПТМАШ) | Литая сталь 25Л/35Л, расточка посадочных мест под квалитет H7 с крышками и сальниками |
| Применяемые подшипники | Двухрядные радиальные сферические роликоподшипники | ГОСТ 5721-75 (серии 3500, 3600) для компенсации динамических прогибов вала крана |
| Твердость дорожки катания | 320 ... 380 HB | Сорбитизация с плавным градиентом твердости к ступице колеса |
| Степень готовности к монтажу | 100% заводская сборка | Отрегулированы зазоры, заложена консистентная смазка, нанесено антикоррозийное покрытие |
Технологический регламент сборки и контроля ОТК
- 01
Механическая обработка и термообработка:Точение колеса и вала на токарно-карусельных станках с ЧПУ, закалка дорожки качения ТВЧ и прецизионное шлифование шеек вала в допуск.
- 02
Запрессовка вала в колесо:Посадка колеса на вал выполняется горячим прессовым методом с расчетным гарантированным натягом или через призматические шпонки/шлицы.
- 03
Монтаж буксовых узлов:Установка роликовых сферических подшипников в корпуса угловых букс, регулировка тепловых зазоров комплектом прокладок и заполнение полостей смазкой.
- 04
Проверка биения и консервация:Инструментальный замер радиального и торцевого биения обода, плавности вращения на стенде, пломбировка и оформление паспорта изделия с отметкой ОТК.
Изготовление нестандартных колесных установок по чертежам заказчика
Завод «Металл Строй» изготавливает колесные блоки в сборе по индивидуальным чертежам, альбомам КД и опросным листам для нестандартных тележек, передаточных телег и импортных грузоподъемных кранов. Подберем оптимальный подшипниковый узел, рассчитаем сопряжение с вашим приводом и предоставим полный пакет исполнительной конструкторской документации.