Производство крановых двухребордных колес К2Р по ГОСТ 28648-90
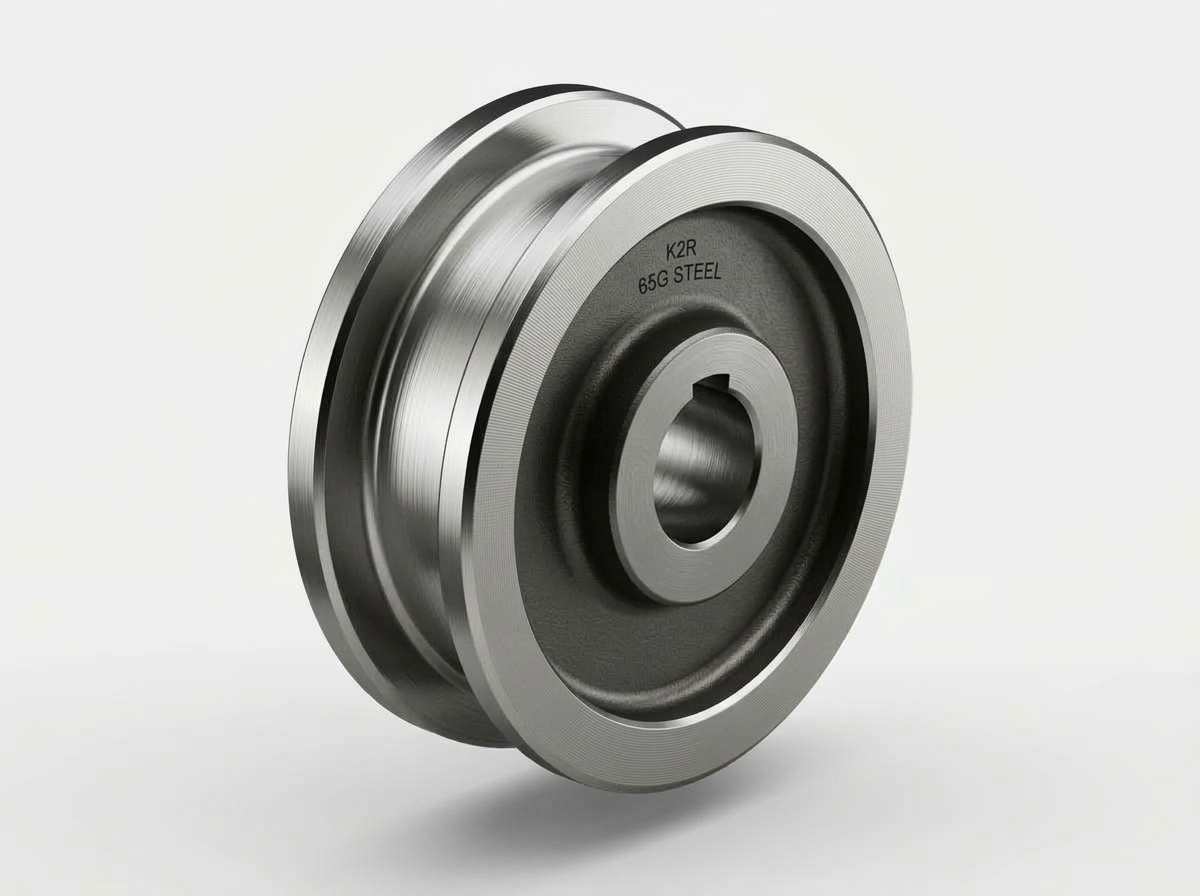
Завод «Металл Строй» изготавливает ведущие и ведомые двухребордные крановые колеса типа К2Р для механизмов передвижения мостовых, козловых, башенных и портальных кранов, а также тяжелых тележек грузоподъемностью до 500 тонн. Производство осуществляется методом механической обработки сертифицированных кованых заготовок на токарно-карусельных обрабатывающих центрах с ЧПУ.
Геометрия обода
Цилиндрическая и коническая форма дорожки катания с двумя боковыми ребордами высотой 25–40 мм, предотвращающими сход крана с рельсов типа Р43, Р50, Р65 и КР70–КР140.
Сталь 65Г и 100% УЗК
Применение кованых заготовок и штамповок из рессорно-пружинной стали 65Г и легированной 40Х (поковки групп IV–V по ГОСТ 8479-70). Исключены скрытые поры и внутренние раковины литья.
Сорбитизация ТВЧ
Индукционная закалка дорожки качения и рабочих граней реборд до твердости 320–380 HB на глубину до 20–30 мм с плавным градиентом к вязкой сердцевине ступицы колеса.
Технические параметры и номенклатурный ряд колес К2Р
| Технический параметр | Значение / Диапазон | Стандарт / Примечание |
|---|---|---|
| Диаметр поверхности катания (D) | от 200 до 1 000 мм | ГОСТ 28648-90 (основные диаметры: К2Р-250, 320, 400, 500, 630, 710, 800, 900, 1000) |
| Ширина рабочей дорожки (B) | от 70 до 220 мм | Подбирается под ширину головки кранового рельса с запасом на боковой люфт |
| Форма дорожки катания | Цилиндрическая, коническая | Коническая дорожка (уклон 1:10) снижает сопротивление движению при перекосах крана |
| Материал заготовки | Кованая сталь 65Г, Сталь 40Х | Поковки групп IV–V по ГОСТ 8479-70 со сплошным ультразвуковым контролем |
| Твердость дорожки и реборд | 320 ... 380 HB | Сорбитизация ТВЧ (глубина закаленного слоя до 25 мм) |
| Исполнение ступицы | Цилиндрическое, коническое, шлицевое | Посадочные места под запрессовку вала, шпоночный паз ГОСТ 23360-78 или подшипники |
| Точность ЧПУ точения | Квалитет IT6 – IT7 | Радиальное и торцевое биение поверхности катания не превышает 0.02 мм |
Технологический цикл производства и контроль ОТК
- 01
Входной контроль и УЗК-дефектоскопия:Лабораторная проверка химического состава стали и 100% УЗК поковок для отбраковки скрытых внутренних флокенов и микропустот.
- 02
Черновая и чистовая ЧПУ обработка:Точение обода, проточка реборд и черновая расточка центрального отверстия ступицы на токарно-карусельных станках с ЧПУ.
- 03
Сорбитизация токами высокой частоты (ТВЧ):Высокочастотный индукционный нагрев дорожки качения и обеих реборд с контролируемым спрейерным охлаждением для исключения хрупкости.
- 04
Чистовая расточка, контроль биения и маркировка:Финишное точение посадочных поверхностей в допуск, долбление шпоночного паза, замер твердости по Бринеллю и оформление паспорта изделия ОТК.
Комплексная поставка и изготовление по чертежам
Колеса К2Р поставляются как отдельными обработанными деталями, так и в составе готовых колесных установок: в сборе с валом, угловыми буксами и роликоподшипниками. При отсутствии чертежей инженерный отдел завода выполнит реверс-инжиниринг по образцу или разработает КД под конкретные условия эксплуатации вашего крана.