Производство крановых грузовых барабанов (БК) по ГОСТ и чертежам
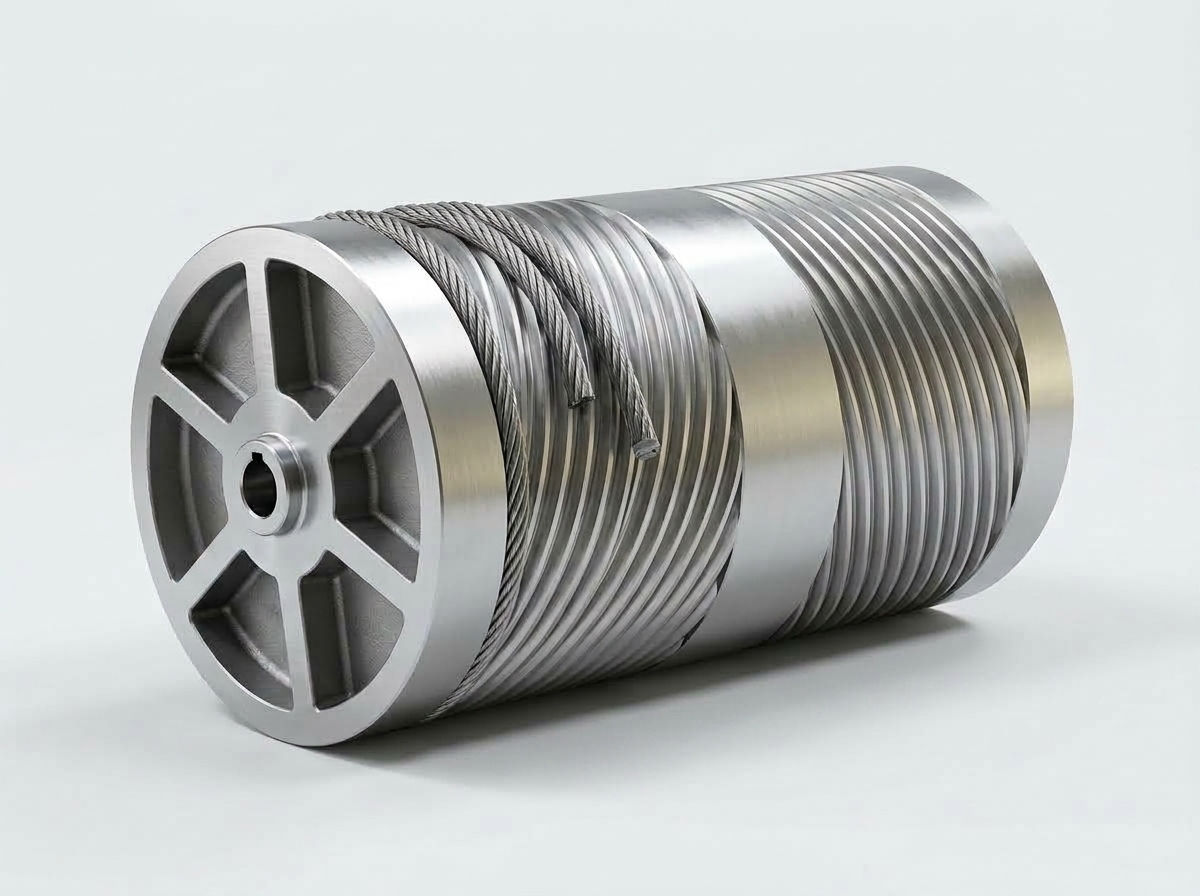
Завод «Металл Строй» выполняет полный цикл изготовления нарезных и гладких канатных барабанов для грузоподъемных лебедок мостовых, козловых, портальных и башенных кранов. Изделия выпускаются как по типовым альбомам ВНИИПТМАШ (ГОСТ 2844-80, ОСТ 24.191.05-82), так и по индивидуальным чертежам и техническим заданиям заказчика с диаметром обечайки до 1200 мм.
Нарезка винтовых канавок
Токарно-винторезная проточка спиральных ручьев правого, левого или встречного направления под диаметр стального каната от 11 до 39 мм с гарантией правильной укладки каната без заклинивания.
Конструкционные материалы
Обечайки изготавливаются из бесшовных толстостенных труб (Сталь 20, 09Г2С) либо вальцуются из листового проката с разделкой кромок и 100% УЗК-контролем продольного и кольцевых сварных швов.
Динамическая балансировка
Собранный узел с днищами, фланцами и валом проходит статическую и динамическую балансировку на стенде, исключающую биение, вибрации и преждевременный износ подшипников редуктора.
Технические характеристики канатных барабанов
| Технический параметр | Значение / Диапазон | Стандарт / Примечание |
|---|---|---|
| Диаметр обечайки по дну канавки (D) | от 250 до 1 200 мм | ГОСТ 2844-80 (типоразмеры: 315, 400, 500, 630, 710, 800, 900, 1000, 1200 мм) |
| Рабочая длина обечайки (L) | до 4 000 мм | Определяется канатоемкостью лебедки и кратностью полиспаста крана |
| Диаметр укладываемого каната (d) | от 11.0 до 39.0 мм | ГОСТ 2688-80, ГОСТ 7668-80, ГОСТ 7669-80 |
| Профиль канавки | Радиусный по ГОСТ 2844-80 | Шаг нарезки p = 1.1–1.2d, радиус ручья r = 0.53–0.55d каната |
| Способ изготовления обечайки | Трубная или вальцованная сварная | Сталь 20, Сталь 09Г2С с контролем сплошности металла |
| Материал днищ (ступиц) | Сталь 25Л/35Л, чугун СЧ20 | Запрессовка в обечайку и сварка многослойным швом |
| Конструкция вала | Проходной или консольные цапфы | Сталь 40Х с объемным термическим улучшением и шлифовкой под подшипники |
| Узел крепления каната | Планками или клиновыми коушами | В соответствии с нормами ПБ 10-382-00 и требованиями ФНП |
Технологический регламент производства барабанов БК
- 01
Формирование и сварка обечайки:Раскрой листовой стали, вальцовка в цилиндр на 4-валковых вальцах, автоматическая сварка продольного шва под слоем флюса и 100% УЗК сварного соединения.
- 02
Вварка ступиц и термообработка:Установка литых или кованых днищ со ступицами, проварка кольцевых стыков и отжиг барабана в печи для снятия внутренних сварочных напряжений.
- 03
Чистовая токарная нарезка ручьев:Точение наружной поверхности на тяжелых токарных станках, нарезка спиральных канавок с заданным шагом и расточка посадочных мест под подшипники и вал.
- 04
Сборка с валом и динамическая балансировка:Монтаж приводного вала, балансировка барабана на стенде с устранением остаточного дисбаланса, консервация и выдача паспорта изделия ОТК.
Изготовление нестандартных барабанов по чертежам заказчика
Завод производит многослойные гладкие барабаны с винтовыми ребордами, двухсекционные барабаны для грейферных и металлургических литейных кранов, а также комплектует барабаны зубчатыми венцами, соединительными фланцами для редукторов и тормозными шкивами.